
Copyright © 2022 Adewo Automation Equipment Co.,ltd. Toate drepturile rezervate.
Links Sitemap RSS XML Politica de confidențialitate

Pungile de hârtie sunt peste tot – magazine alimentare, magazine cu amănuntul, ghișee de mâncare la pachet. Dar în spatele fiecărei pungi de hârtie curate și bine pliate se află un instrument pe care majoritatea oamenilor nu îl văd niciodată: matrița. O matriță de sac de hârtie este o placă de placaj cu reguli ascuțite de oțel (regula de tăiere) și reguli de îndoire stabilite în fante tăiate cu laser. Când este apăsat pe hârtie, decupează forma pungii și creează liniile de pliere dintr-o singură mișcare.
Dacă sunteți în domeniul ambalajelor, cunoașterea modului în care sunt fabricate aceste matrițe - și cum să le faceți mai rapid și mai precis - poate face o diferență reală în producția dvs. Acest ghid vă prezintă pas cu pas prin procesul complet de fabricare a matrițelor.
Înainte de a sări în trepte, să clarificăm ce construiești de fapt.
O matriță de sac de hârtie este o matriță de oțel. Are trei părți principale:
- Placă de matriță: O placă groasă de placaj, de obicei 12–18 mm, realizată din furnir de mesteacăn sau arțar. Trebuie să fie puternic, plat și stabil, pentru că orice deformare va arunca întregul zar.
- Reguli de tăiere: Lame subțiri de oțel, de obicei de 2 pt sau 3 pt grosime, care taie prin hârtie.
- Reguli de îndoire: reguli mai scurte, contondente, care presează liniile de pliere în hârtie fără a o tăia.
Un designer creează un aspect al matriței în software-ul CAD (AutoCAD, Illustrator sau Cimex), folosind diferite culori sau straturi pentru a separa liniile de tăiere de liniile de șifonare. Fișierul este exportat ca DXF sau DWG - formatele standard pentru software-ul de fabricare a matrițelor. Apoi procesul trece la atelier.
Înainte de a începe, asigurați-vă că aveți:
- Placă de matriță: placaj de calitate laser de 12–18 mm (mesteacăn sau arțar)
- Reguli de tăiere: reguli de oțel de 2 pt (0,71 mm) sau 3 pt (1,07 mm)
- Reguli de sifonare: de obicei 2pt sau 3pt, mai scurte decat regulile de taiere
- Material de ejectare din cauciuc: benzi de cauciuc plasate în jurul regulilor pentru a împinge hârtia după tăiere
- Fișier de design CAD: format DXF sau DWG
- Mașină de tăiat cu laser (sau acces la una)
- Echipament de indoire a regulilor (manual sau automat)
-Mașină de tăiat îndoit
Totul începe cu designul. Aveți nevoie de un desen CAD care să arate exact unde va fi tăiată geanta și unde va fi pliată. Gândește-te la asta ca la o foaie de parcurs pentru mor.
- Confirmați stilul pungii, dimensiunea, grosimea hârtiei și structura de pliere.
- Creați sau primiți un fișier CAD în format DXF sau DWG.
- Marcați clar trei tipuri de linii: linii de tăiere (solide), linii de șifonare (punctate sau punctate) și linii de perforare, dacă este necesar.
- Verificați-vă dimensiunile. O mică eroare în design devine o mare eroare în matriță.
Odată ce designul este gata, importați fișierul DXF în software-ul de tăiere cu laser.
- Setați scara și punctul de origine.
- Hartați straturile astfel încât software-ul să știe care linii sunt linii de tăiere și care sunt linii de șifonare.
- Introduceți grosimea plăcii matrițe și tipul de material.
- Setați puterea laserului, viteza de tăiere și compensarea tăieturii.
„Cerf” este lățimea slotului pe care laserul îl arde pe placă. Acest lucru este critic. Dacă fanta este prea largă, regula va fi slăbită și se va putea scoate în timpul unei rulări de presare. Dacă slotul este prea îngust, placa se poate deforma sau chiar diviza. Lățimile standard ale slotului sunt de 2 pt (aproximativ 0,71 mm) sau 3 pt (aproximativ 1,07 mm).
Așezați placa de matriță de placaj pe masa mașinii. Aliniați-l cu punctul zero și fixați-l bine. O placă care se mișcă în timpul tăierii înseamnă un zar ruinat. Majoritatea mașinilor moderne folosesc o sondă sau un sistem de urmărire automată pentru a se ajusta la variații ușoare ale grosimii plăcii, menținând laserul la o distanță constantă.
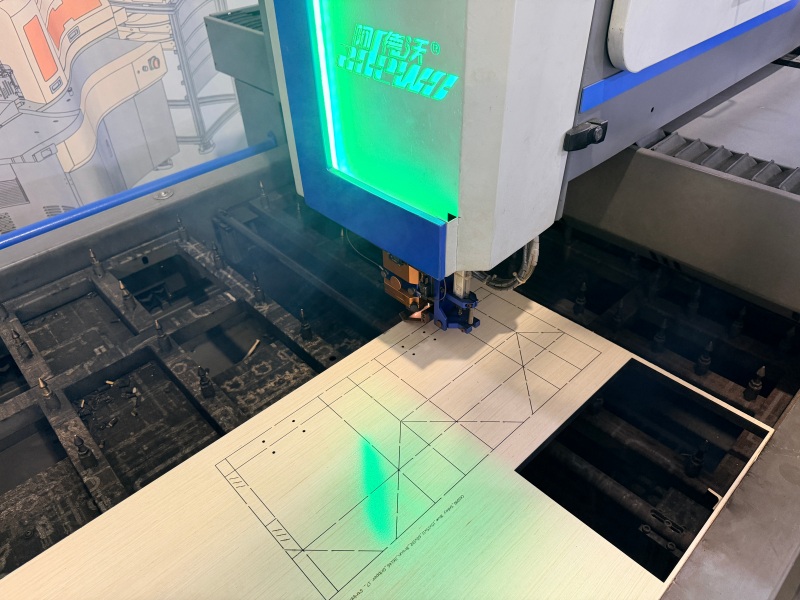
Aici zarul începe să prindă contur. Un laser CO2 arde fante precise în placaj de-a lungul liniilor de tăiere și șifonare.
- Porniți programul de tăiere și monitorizați primele câteva fante.
- Verificați dacă lățimea și adâncimea slotului corespund specificațiilor dvs.
- Atenție la poduri - secțiuni mici netăiate care țin placa de matriță împreună între regulile apropiate.
- După tăiere, îndepărtați deșeurile și inspectați placa.
Laserul nu taie până la capăt. Arde sloturile suficient de adânc pentru a ține regulile în siguranță, lăsând intactă partea de jos a plăcii.
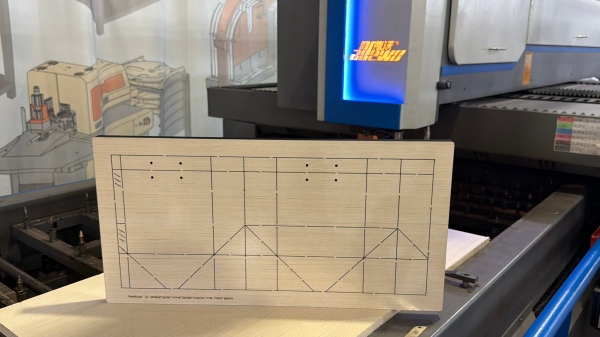
Acum trebuie să modelați regulile de oțel pentru a se potrivi cu designul matriței. Regulile de tăiere sunt lame ascuțite; regulile de sifonare sunt tocite si putin mai scurte.
- Selectați grosimea și înălțimea corectă a regulii pentru placa dvs. de matriță.
- Îndoiți regulile pentru a se potrivi cu curbele și colțurile din designul CAD.
- Tăiați fiecare regulă la lungimea necesară.
- Pentru formele complexe, este posibil să fie nevoie să înlăturați regulile în punctele de tensiune pentru a preveni fisurarea.
În magazinele manuale, acest lucru se face cu un îndoitor de rigle și un tăietor de rigle. În magazinele mai avansate, o mașină de îndoit automată gestionează întregul proces dintr-un fișier digital, reguli de îndoire și tăiere cu mult mai puține erori manuale.
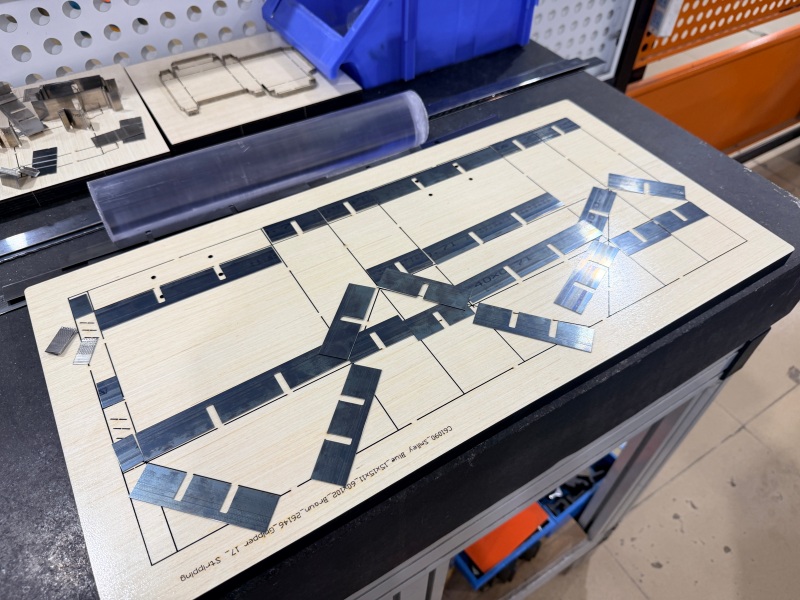
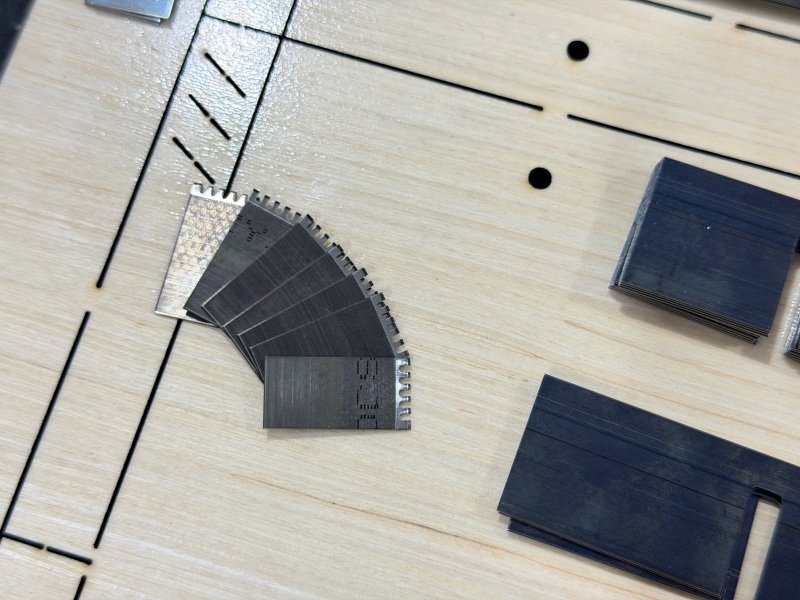
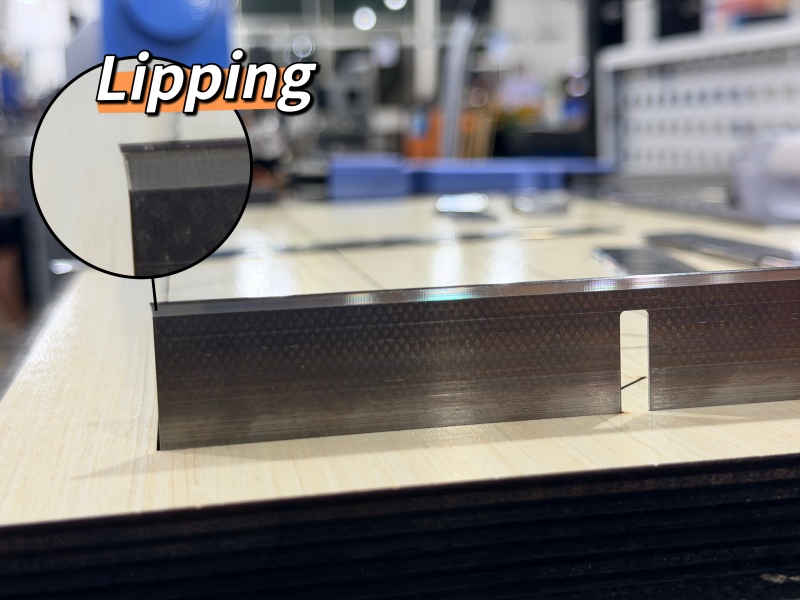
Cu tabla tăiată și regulile modelate, este timpul să asamblați matrița.
- Introduceți regulile de tăiere în fantele de-a lungul liniilor de tăiere.
- Introduceți reguli de îndoire de-a lungul liniilor de îndoire.
- Verificați ca fiecare regulă să se așeze la înălțimea corectă și să se potrivească bine în fanta sa.
- Asigurați-vă că toate regulile sunt egale. O regulă care stă prea sus va tăia prea adânc; unul care stă prea jos va rata hârtia în întregime.
Acest pas este adesea numit „inserare reguli” sau „asamblare matriță”. Este o muncă de detaliu, dar a-l face corect înseamnă diferența dintre o tăietură curată și una dezordonată.
După ce sunt introduse regulile, ai nevoie de cauciuc. Benzi de cauciuc sunt plasate în jurul regulilor, puțin mai sus decât muchia de tăiere. Treaba lor este simplă: atunci când matrița apasă și taie hârtia, cauciucul împinge hârtia înapoi de pe matriță, astfel încât să nu se lipească.
- Așezați benzi de cauciuc uniform în jurul tuturor regulilor.
- Asigurați-vă că cauciucul este mai sus decât marginea riglei.
- Verificați ca cauciucul să nu blocheze nicio zonă de tăiere sau șifonare.
- Testați ejectarea apăsând o bucată de hârtie pe matriță și ridicând-o.
Înainte ca matrița să intre în producție, trebuie să o testați.
- Executați o tăiere de probă pe materialul propriu-zis al pungii de hârtie.
- Verificați calitatea tăierii: tăieturile sunt curate? Hârtia este tăiată complet?
- Verificați calitatea cutei: Hârtia se pliază curat de-a lungul liniilor de încrețire? Orice crăpare sau ruptură înseamnă că regulile de îndoire trebuie ajustate.
- Verificați evacuarea: Hârtia se eliberează fără probleme din matriță?
- Ajustați orice reguli sau cauciuc după cum este necesar.
- Odată ce totul este corect, curățați matrița, etichetați-o cu tipul și dimensiunea pungii și depozitați-o corespunzător.
În fabricarea matrițelor pungilor de hârtie, pașii principali de echipare sunt tăierea plăcii de matriță, îndoirea regulilor de oțel și pregătirea regulilor de șifonare. Adewo oferă trei utilaje care acoperă aceste etape. Fiecare poate fi folosit separat sau ca parte a unei mici linii de producție.
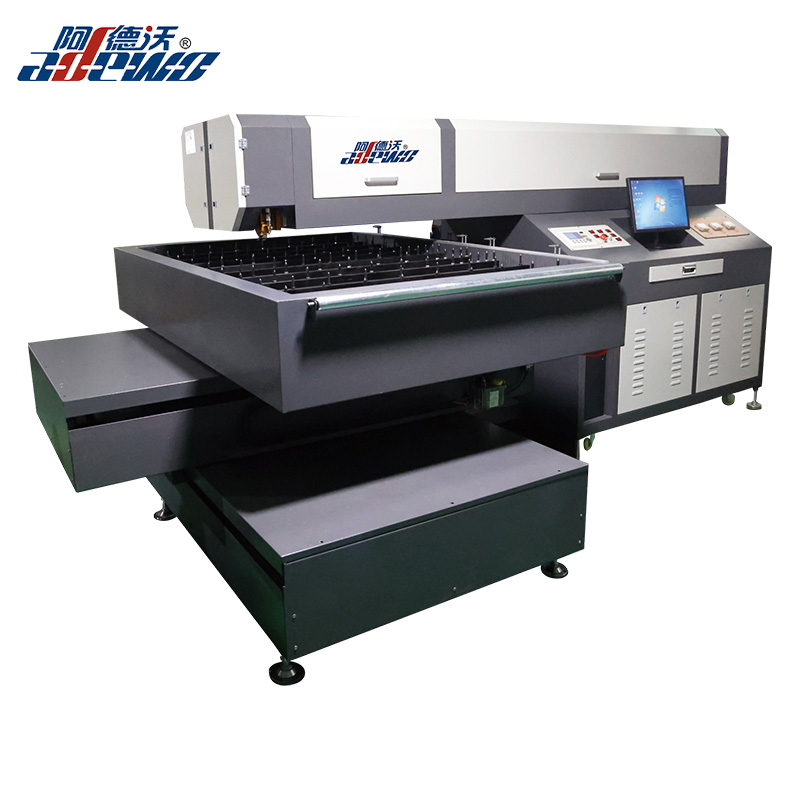
1. Mașină de tăiat cu laser cu cap fix ADW-LC600
După ce proiectarea matriței este gata, primul pas de producție este tăierea plăcii matriței. ADW-LC600 este o mașină de tăiat cu laser concepută pentru această lucrare.
Utilizează un cap laser fix și o masă mobilă, care păstrează stabilitatea tăierii. Unitatea de șurub cu bile de pământ importată adaugă durabilitate și precizie ridicată, în timp ce structura transversală sprijină funcționarea pe termen lung. Sistemul de tăiere cu urmărire automată îi permite să taie diferite grosimi de placă într-o singură trecere, iar oglinda și lentila sunt ușor de înlocuit și curățat. Poate manipula placaj de la 6 mm la 22 mm, precum și plăci PVC, acril și oțel sub 3 mm.
| Articol | Caietul de sarcini |
|---|---|
| Zona de lucru | 1200 × 1800 mm (personalizat) |
| Calea laserului | Cap laser fixat, masa se mișcă |
| Tipul de unitate | Șurub cu bile împământat importat |
| Materiale de tăiere | Placaj de 6–22 mm, PVC, acril, oțel <3 mm |
| Format de fișier | AI, DST, PLT, BMP, DXF |
| Alimentare electrică | Monofazat 220V, 50/60Hz, 10A |
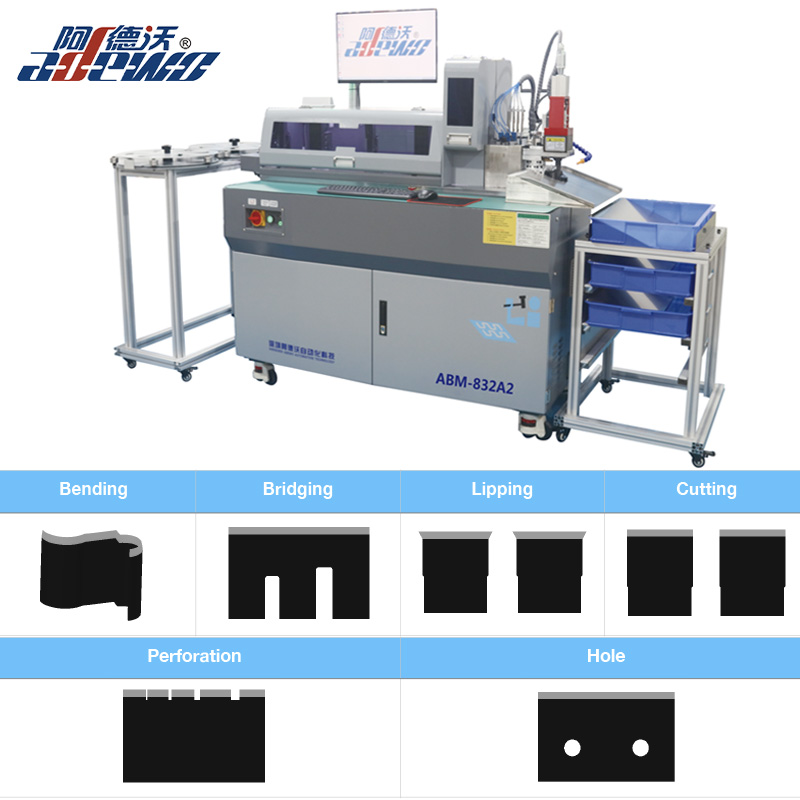
2. Mașină de îndoit automat ABM-832A2
Odată ce placa de matriță este tăiată, regulile de oțel trebuie să fie îndoite și tăiate pentru a se potrivi cu forma pungii de hârtie. ABM-832A2 automatizează acest pas.
Combină îndoirea și tăierea într-o singură operație, făcând procesul mai sigur și mai eficient. Instrumentul cu perforare multiplă oferă opțiuni cum ar fi decuparea, tăierea matriței, puntea, gaura sau perforarea, iar fiecare unealtă este independentă și ușor de înlocuit. Clemele duble cu alimentare cu ghidaj cu șurub permit funcționarea continuă, iar software-ul inteligent este ușor de utilizat cu mai multe opțiuni de limbă. Suportă grosimi ale riglei de la 0,45 mm la 1,05 mm și înălțimi ale riglei de la 8 mm la 32 mm.
| Articol | Caietul de sarcini |
|---|---|
| Grosimea regulii | 0,45, 0,53, 0,71, 1,05 mm |
| Înălțimea regulii | 8–32 mm |
| Funcții de bază | Îndoire, buze, tăiere mucegai, punte, tăiere plată |
| Funcții opționale | Perforare, gaură |
| Format de fișier | DXF, DWG |
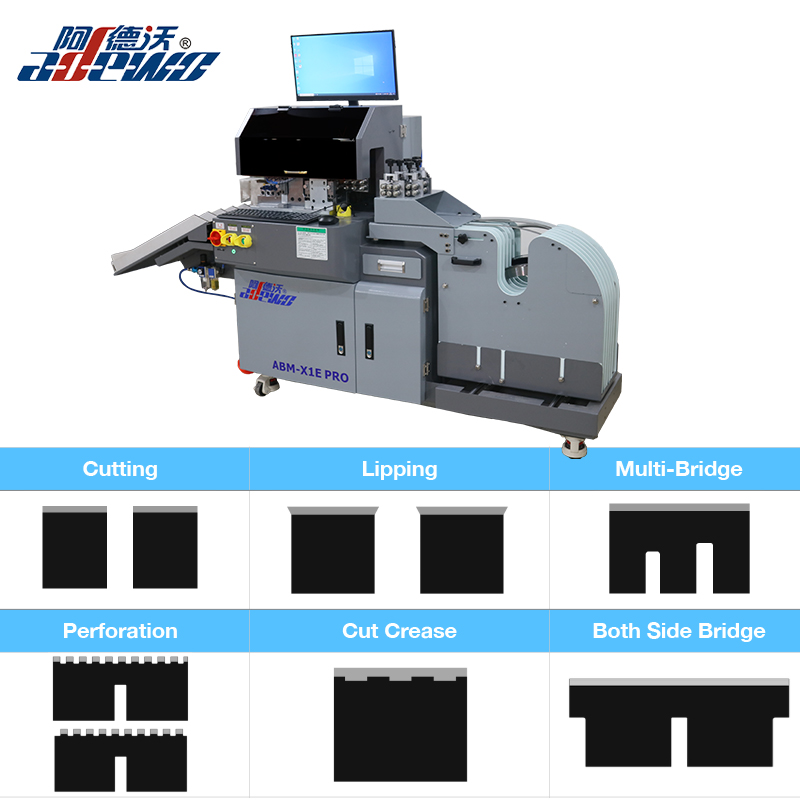
3. ABM-X1E PRO Mașină de tăiat cu șifonare pentru sortarea lungimii
Regulile de îndoire sunt importante pentru pliurile curate ale pungilor de hârtie. ABM-X1E PRO ajută la pregătirea cu precizie a regulilor de îndoire și a caracteristicilor aferente.
Software-ul identifică automat diferite lungimi, astfel încât nu trebuie să le sortați manual. Instrumentele sunt personalizabile, inclusiv opțiuni pentru rigula de stripare și cută laser de 4pt/8pt. Fiecare unealtă este independentă și ușor de înlocuit, iar servomotorul se ocupă de crearea de punți și tăierea automată. Lățimea perforației și a cutei tăiate pot fi setate prin software. O casetă cu mai multe reguli conține până la șapte bobine de rigură de oțel, făcând modificările ușoare și sigure. Aparatul acceptă, de asemenea, software în limba engleză și chineză și are o amprentă mică.
| Articol | Caietul de sarcini |
|---|---|
| Grosimea regulii | 0,71, 1,05, 1,42 mm |
| Funcții cu trei instrumente | Punturi, tăiere, lipping, punte pe ambele părți |
| Funcții cu patru instrumente | Punturi, tăiere, lipping, punte pe ambele părți, perforare |
| Funcții opționale | Cut tăiat, tăiat colț, rigură de cutare de 4 pt/8 pt, rigură de decuplare |
| Format de fișier | DXF, DWG |
- Magaziile care produc pungi de hârtie mor în mod regulat care doresc să reducă timpul de livrare.
- Companii de ambalare care au nevoie de o producție mai rapidă a matrițelor pentru a îndeplini programe de livrare strânse.
- Producători care caută o mai bună consistență și repetabilitate în toate locurile de muncă.
- Întreprinderile care intenționează să extindă producția de matrițe pentru pungi de hârtie fără a crește proporțional costurile forței de muncă.
Realizarea unei matrițe pentru pungi de hârtie este un proces în mai multe etape care necesită precizie în fiecare etapă - de la proiectarea CAD și tăierea cu laser până la îndoirea regulilor, inserare, cauciucare și testare. A greși oricare dintre acești pași înseamnă o matriță care nu taie curat, nu se sifonează corespunzător sau nu durează.
Vestea bună este că o mare parte din acest proces poate fi automatizat. Dacă produceți matrițe pentru pungi de hârtie și doriți să îmbunătățiți viteza, acuratețea sau consistența, aceste mașini merită explorate. Puteți contacta Adewo pentru o demonstrație, specificații ale mașinii sau asistență tehnică adaptată nevoilor dvs. de producție.
Copyright © 2022 Adewo Automation Equipment Co.,ltd. Toate drepturile rezervate.
Links Sitemap RSS XML Politica de confidențialitate